Tabla de Contenidos
- Por qué la humedad ambiental de tu apartamento está arruinando silenciosamente tus impresiones
- Qué significan realmente los números de humedad relativa para la degradación del filamento PLA
- Cómo medir y controlar realmente la humedad en tu espacio de impresión (no solo en la caja de almacenamiento)
- El mito de la caja seca: por qué el almacenamiento sellado no resuelve el problema
- Variaciones estacionales de humedad: por qué tu problema con PLA es peor en invierno que en verano
- Preguntas frecuentes
- ¿Qué nivel de humedad es demasiado alto para imprimir PLA?
- Cómo saber si el filamento PLA ha absorbido demasiada humedad
- Cuánto tarda el PLA en absorber humedad del aire
- Mejor forma de almacenar filamento PLA para prevenir daños por humedad
- A qué temperatura secar filamento PLA húmedo
- ¿Qué nivel de humedad es demasiado alto para imprimir PLA?
- Cómo saber si el filamento PLA ha absorbido demasiada humedad
- Cuánto tarda el PLA en absorber humedad del aire
- Mejor forma de almacenar filamento PLA para prevenir daños por humedad
- A qué temperatura secar filamento PLA húmedo
Aquí está lo que la mayoría de las guías de impresión 3D entienden completamente mal: tratan la absorción de humedad del filamento PLA como un problema de almacenamiento, cuando en realidad es un problema de humedad ambiental que pasa desapercibido. Puedes sellar tu filamento en la caja seca más cara del mercado, pero si la humedad ambiental está por encima del 60% HR, estarás perdiendo la batalla cada vez que abras esa caja para cargar un carrete. El problema real no es tu método de almacenamiento, sino el aire en el que está tu impresora.
El PLA es higroscópico, lo que significa que extrae activamente humedad del aire circundante a nivel molecular. En 24-48 horas de exposición a un 70% HR, un carrete nuevo puede absorber suficiente vapor de agua para causar defectos de impresión medibles. ¿Ese sonido de estallido o crujido durante la impresión? Es vapor de humedad atrapado que se vaporiza dentro del hotend a unos 200°C. Una vez que entiendes ese mecanismo, todo el enfoque del cuidado del filamento cambia de “almacenarlo mejor” a “controlar el aire que lo rodea”.
Por qué la humedad ambiental de tu apartamento está arruinando silenciosamente tus impresiones
La mayoría de las personas no piensa en esto hasta que han tenido tres impresiones fallidas consecutivas — culpan a la configuración del slicer, actualizan el firmware, recalibran la cama — y solo entonces se dan cuenta de que el filamento era el culpable. La humedad ambiental es invisible y fácil de ignorar, pero el PLA no necesita agua estancada para dañarse. Solo necesita aire. En la mayoría de los apartamentos que hemos visto, especialmente en edificios antiguos sin buenas barreras de vapor, la humedad relativa interior se mantiene entre 50-65% HR durante gran parte del año sin que los ocupantes lo noten.
El problema se agrava por el lugar donde la gente suele instalar las impresoras 3D: sótanos, habitaciones de repuesto u oficinas en casa — espacios que frecuentemente tienen una humedad 5-10% más alta que la zona principal de la vivienda debido a la limitada circulación de aire y temperaturas más bajas. Una habitación a 65°F con 60% HR tiene un punto de rocío alrededor de 46°F, lo que significa que las superficies y materiales cerca de zonas frías están constantemente en riesgo de microcondensación. El filamento PLA que queda en la impresora entre trabajos está realizando esencialmente un experimento lento y continuo de absorción de humedad en tu nombre.
Este primer plano muestra la diferencia en la textura superficial entre un carrete de PLA seco almacenado a menos del 20% HR y uno expuesto a 65% HR durante solo 48 horas — el filamento afectado por la humedad muestra microcambios en la superficie que se traducen directamente en hilos, subextrusión y fallos en la adhesión de capas durante la impresión.
Qué significan realmente los números de humedad relativa para la degradación del filamento PLA
Hay un espectro aquí, no un umbral único. Muchas guías dicen “manténlo por debajo del 50% HR” sin explicar que la degradación del PLA es un problema de velocidad, no un interruptor binario. Cuanto mayor sea la humedad ambiental, más rápida será la absorción — y diferentes rangos de humedad causan resultados significativamente distintos en tus impresiones.
| Nivel de HR ambiental | Efecto en el filamento PLA | Tiempo para defectos visibles en impresión |
|---|---|---|
| Menos del 30% HR | Absorción de humedad insignificante; filamento listo para imprimir | Semanas a meses, impacto mínimo |
| 30–50% HR | Absorción lenta; cambios superficiales menores con el tiempo | 1–2 semanas para pérdida sutil de calidad |
| 50–65% HR | Absorción moderada; humedad audible en el hotend | 24–72 horas de exposición al aire libre |
| Más del 65% HR | Degradación rápida; filamento quebradizo, hilos severos | Menos de 12 horas en algunos casos |
El hecho contraintuitivo que casi nadie menciona: el PLA absorbe humedad más rápido que el PETG o ABS en condiciones interiores típicas, aunque a menudo se promociona como el “filamento fácil para principiantes”. Su estructura química — ácido poliláctico derivado del almidón vegetal — lo hace más higroscópico que los filamentos derivados del petróleo. Así que el material con el que la mayoría comienza es en realidad el más sensible a las condiciones de humedad que tienen la mayoría de los apartamentos. Es una combinación complicada.
Cómo medir y controlar realmente la humedad en tu espacio de impresión (no solo en la caja de almacenamiento)
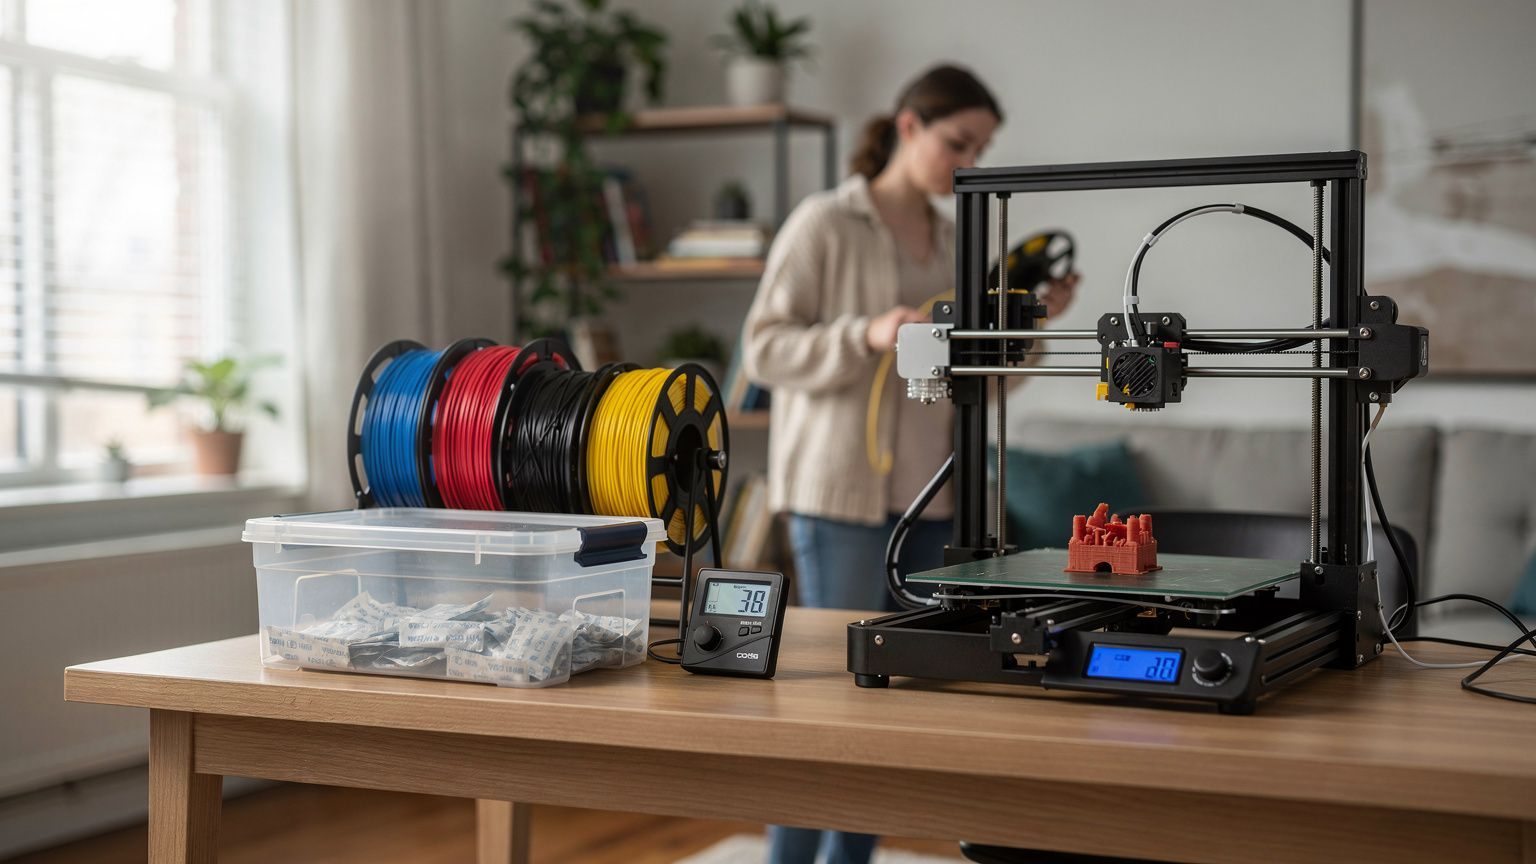
El enfoque de la caja seca — contenedores sellados al vacío con paquetes de gel de sílice — aborda el almacenamiento, pero no el momento en que cargas un carrete en la impresora. Incluso una exposición de 20 minutos a una habitación con alta humedad durante el cambio de impresión puede iniciar el proceso de absorción. Controlar el ambiente de tu espacio de impresión es la palanca que la mayoría de los aficionados subestiman, y es la que realmente resuelve el problema de forma sistemática.
Aquí tienes un enfoque práctico para controlar la humedad de tu sala de impresión, comenzando con la medición y avanzando hacia la gestión activa:
- Coloca un higrómetro calibrado a la altura de la impresora — no en una repisa cerca del techo, donde las lecturas suelen ser 5-8% más bajas que a nivel del suelo o escritorio, donde realmente está el filamento. Una unidad digital con ±2% de precisión vale la pequeña inversión.
- Realiza mediciones durante al menos 72 horas antes de sacar conclusiones — la humedad fluctúa dramáticamente con las condiciones exteriores, la cocina, las duchas e incluso la respiración en espacios pequeños. Una lectura puntual no te dice casi nada útil.
- Apunta a un 30-40% HR específicamente en el espacio de impresión — no solo en la habitación donde duermes o pasas la mayor parte del tiempo. Estos son microambientes diferentes y a menudo requieren gestión separada.
- Usa un pequeño deshumidificador con desecante si el espacio es menor a 150 pies cuadrados — las unidades con compresor son excesivas para una oficina en casa o habitación de repuesto, y generan calor que puede alterar la temperatura ambiental de impresión de forma inconsistente.
- Sella las fugas de aire alrededor de ventanas y puertas en tu sala de impresión — la infiltración de aire húmedo exterior es frecuentemente la causa raíz de la alta humedad interior en espacios de impresión, especialmente en apartamentos antiguos donde el burlete está deteriorado.
Así como las personas que almacenan materiales sensibles como negativos fotográficos aprenden que la humedad para almacenamiento de fotos y películas requiere controlar todo el ambiente de la habitación, no solo el contenedor, los entusiastas de la impresión 3D que obtienen resultados consistentes tratan su espacio de impresión como un ambiente controlado, no solo una habitación con una caja dentro.
El mito de la caja seca: por qué el almacenamiento sellado no resuelve el problema
Los contenedores sellados con desecante funcionan — pero funcionan mucho mejor como parte de un sistema que como solución independiente. La falla en el enfoque de “solo compra una caja seca” es que el gel de sílice tiene una capacidad de absorción finita, y en un ambiente de alta humedad, esa capacidad se agota más rápido de lo que la mayoría espera. Un paquete de gel de sílice de 50 g en un contenedor almacenado a 70% HR puede saturarse y volverse funcionalmente inútil en una o dos semanas, momento en el que tu “caja seca” es solo una caja común con una falsa sensación de seguridad.
El otro problema ignorado es el intervalo durante la impresión. Incluso si tu caja de almacenamiento mantiene un ambiente perfecto de 15% HR, en el momento en que cargas ese carrete en un extrusor Bowden o de accionamiento directo y comienzas una impresión de 6 horas, ese filamento está expuesto al aire de la habitación todo el tiempo. Para impresiones cortas, esto importa menos. Para impresiones largas de varias horas en una habitación con 65% HR, puedes observar cómo la calidad de impresión disminuye durante la duración de un solo trabajo a medida que el filamento expuesto en el carrete absorbe humedad en tiempo real.
Consejo profesional: Si solo puedes hacer una cosa, compra un pequeño deshidratador de alimentos y seca tu PLA a 45°C durante 4-6 horas antes de una sesión larga de impresión. Esto elimina la humedad absorbida y puede rescatar filamento que ya ha sido comprometido — escucharás cómo el crujido se reduce dramáticamente en los primeros 30 minutos de la siguiente impresión. No arreglará filamento almacenado mal durante meses, pero es la intervención más rápida para exposiciones recientes.
Variaciones estacionales de humedad: por qué tu problema con PLA es peor en invierno que en verano
Esta es la parte que sorprende a la gente, porque parece contraintuitiva. El verano es cuando se oyen problemas por alta humedad — pero para la impresión 3D en interiores, la calefacción invernal puede crear su propio patrón destructivo. El aire frío contiene mucha menos humedad que el aire cálido, así que cuando el aire exterior frío de invierno entra en tu apartamento y se calienta a 68-72°F por el radiador o sistema de aire forzado, su humedad relativa cae — a veces hasta 20-25% HR en interiores. Eso es en realidad ideal para almacenar filamento.
El problema viene en las estaciones intermedias — primavera y otoño — cuando el aire exterior está pasando de frío-seco a cálido-húmedo, y aún no usas aire acondicionado. Es cuando la humedad interior puede subir repentinamente a 65-75% en uno o dos días al entrar aire cálido y húmedo al edificio. La primavera es cuando la mayoría nota que sus impresiones empeoran sin cambiar nada en su configuración, y culpan a un lote malo de filamento cuando el verdadero culpable es un salto del 20% en la humedad ambiental que ocurrió silenciosamente durante la noche. El mismo principio aplica en cualquier espacio donde materiales sensibles se enfrentan a condiciones fluctuantes — ya sea un vivario donde los dueños de reptiles aprenden que los niveles de humedad dentro del recinto difieren mucho de los del cuarto, o una oficina en casa donde una impresora 3D absorbe humedad silenciosamente entre trabajos.
“El error más grande que veo entre los creadores aficionados es tratar la degradación del PLA como un problema de ingeniería de almacenamiento cuando es fundamentalmente un problema de control ambiental. Si tu espacio de impresión supera regularmente el 55% HR, ninguna solución de contenedor compensa completamente — estás manejando síntomas en lugar de la causa. Llevar la habitación a 35-45% HR es la única solución confiable, y a menudo cuesta menos que un sistema premium de caja seca.”
Aquí tienes una referencia rápida de qué observar en diferentes épocas del año, basada en el patrón que siguen la mayoría de los espacios de impresión interiores:
- Invierno (aire interior calefaccionado): La HR suele bajar a 20-30% — excelente para el filamento, pero cuidado con que el filamento se vuelva un poco más quebradizo por exceso de sequedad; rara vez causa fallos de impresión pero puede romperse al cargarlo.
- Principios de primavera: Periodo de mayor riesgo — la humedad exterior sube antes de que se active el aire acondicionado, la HR interior puede saltar 20-30% en días; revisa tu higrómetro semanalmente y prepárate para usar un deshumidificador.
- Verano (con aire acondicionado): El aire acondicionado elimina humedad significativa — típicamente mantiene las habitaciones entre 45-55% HR, lo cual es aceptable para sesiones cortas de impresión pero no ideal para almacenamiento abierto a largo plazo.
- Verano (sin aire acondicionado): Peor escenario para PLA — las habitaciones pueden alcanzar 70-80% HR durante clima húmedo; el filamento dejado en la impresora durante la noche puede estar visiblemente comprometido por la mañana.
- Otoño: Riesgo de transición similar a la primavera, especialmente en apartamentos costeros o de clima húmedo donde los puntos de rocío exteriores permanecen elevados hasta octubre.
Seguir estos patrones estacionales con un higrómetro registrador de datos — que graba máximos y mínimos durante días y semanas — te da una imagen mucho más precisa que hacer mediciones puntuales con un sensor básico. Empezarás a ver exactamente cuándo tu espacio de impresión cruza el umbral del 50% HR y podrás programar el uso del deshumidificador o revisar la caja seca en consecuencia.
El cambio que realmente marca la diferencia para una calidad de impresión consistente no es comprar mejor filamento ni actualizar tu impresora — es tratar la gestión de la humedad como parte de tu proceso de configuración de impresión, igual que nivelas la cama o calibras el flujo. Mantén tu sala de impresión consistentemente entre 35-45% HR, ten un deshidratador a mano para cualquier carrete que haya estado expuesto, y usa almacenamiento sellado con desecante fresco como segunda línea de defensa, no como la única. Esa combinación, más que cualquier producto o técnica individual, es lo que separa a los creadores que obtienen resultados fiables de aquellos que pasan horas solucionando lo que en realidad es un problema de calidad del aire disfrazado de filamento.
Preguntas frecuentes
¿Qué nivel de humedad es demasiado alto para imprimir PLA?
Cualquier nivel por encima del 50% de humedad relativa comienza a causar problemas para el PLA, y por encima del 60% probablemente verás problemas notables en la calidad de impresión como hilos, burbujeo y adhesión débil entre capas. Idealmente, quieres imprimir en un ambiente entre 30–50% HR para obtener los mejores resultados. Si tu espacio de trabajo regularmente supera ese rango, un deshumidificador o un recinto con desecante pueden hacer una gran diferencia.
Cómo saber si el filamento PLA ha absorbido demasiada humedad
Los signos más evidentes son sonidos de estallido o crujido provenientes del hotend durante la impresión — eso es humedad atrapada que hierve. También podrías notar una textura superficial rugosa y burbujeante, extrusión inconsistente o filamento que se rompe fácilmente al doblarlo. Si ves alguno de estos, probablemente el filamento ha estado en un ambiente húmedo demasiado tiempo y necesita secarse antes de usarlo.
Cuánto tarda el PLA en absorber humedad del aire
El PLA puede comenzar a absorber suficiente humedad para afectar la calidad de impresión en 24–48 horas si se deja abierto en un ambiente húmedo por encima del 60% HR. En condiciones interiores promedio alrededor del 40–50% HR, tienes un poco más de tiempo — quizás unos días a una semana antes de que sea un problema real. Por eso vale la pena sellar tu filamento en una bolsa hermética o contenedor con desecante después de cada sesión de impresión.
Mejor forma de almacenar filamento PLA para prevenir daños por humedad
El método más confiable es almacenar los carretes en contenedores herméticos o bolsas selladas al vacío con paquetes de gel de sílice — procura mantener la humedad interna por debajo del 20% HR. Un higrómetro económico dentro del contenedor te permite monitorear el nivel real de humedad para no estar adivinando. Para almacenamiento a largo plazo, incluso una caja plástica sellada con algunos paquetes de gel de sílice funciona bien y mantiene tu filamento listo para imprimir durante meses.
A qué temperatura secar filamento PLA húmedo
Séca el PLA a 45–50°C durante unas 4–6 horas — subir más la temperatura puede deformar el carrete o ablandar el filamento, lo que puede causar enredos. Un deshidratador de alimentos funciona muy bien porque mantiene una temperatura baja constante, pero un horno convencional en su temperatura más baja también puede servir si lo vigilas de cerca. Después de secar, déjalo enfriar en un contenedor sellado con desecante antes de imprimir para evitar que vuelva a absorber humedad inmediatamente.